Токарные центры серии QT-LMSY




фильтр
по популярности (возраст)
Товары
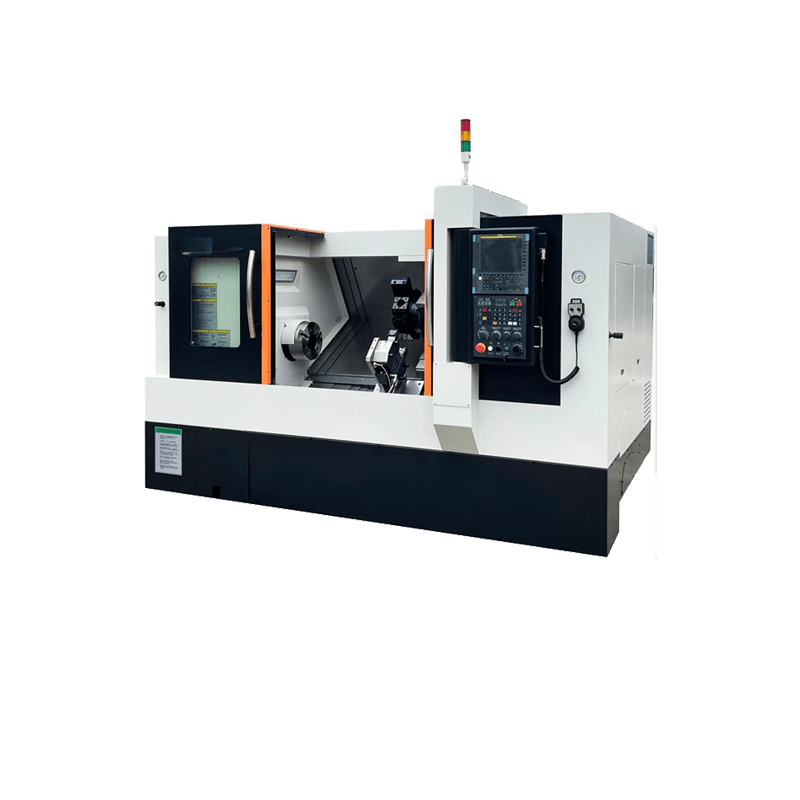
Токарный центр QT60LMSY с приводным инструментом и контршпинделем
Диаметр державки внутреннего инструмента: Φ40
Максимальный устанавливаемый диаметр: Φ600
Точность позиционирования: ±0.003
Перемещение по оси X: 210
подробнее

Токарный центр QT65LMSY с приводным инструментом и контршпинделем
Тип револьверной головы: Револьверная голова с сервоприводом
Максимальный устанавливаемый диаметр: Φ650
Точность позиционирования: ±0.003
Перемещение по оси X: 145
подробнее
QT55LMSY с приводным инструментом и контршпинделем
Тип револьверной головы: Револьверная голова с сервоприводом
Максимальный устанавливаемый диаметр: Φ550
Точность позиционирования: ±0.003
Перемещение по оси X: 195
подробнее
Токарный центр QT45LMSY с приводным инструментом и контршпинделем
Тип револьверной головы: Револьверная голова с сервоприводом
Максимальный устанавливаемый диаметр: Φ450
Точность позиционирования: ±0.003
Перемещение по оси X: 165
подробнее
Токарные центры LGNCL производятся на основе технологий корпорации Мазак. Станки отличаются горизонтально установленными линейными направляющими по оси Z с равномерным распределением веса суппорта и силы резания между четырьмя танкетками, что снижает износ опорных подшипников и продлевает срок службы линейных направляющих. Расположение направляющих на разных уровнях при сборке обеспечивает жесткость и точность токарного станка в процессе обработки.
Производственный процесс сокращается за счет выполнения различных типов обработки (точение, фрезерование, сверление, нарезание резьбы и т.д.) за один установ. Уменьшение погрешности ручного зажима повышает качество изделий, помогает избежать повреждений и ухудшения внешнего вида, вызванных многократным зажимом деталей при изготовлении изделий пооперационно.
Производственный процесс сокращается за счет выполнения различных типов обработки (точение, фрезерование, сверление, нарезание резьбы и т.д.) за один установ. Уменьшение погрешности ручного зажима повышает качество изделий, помогает избежать повреждений и ухудшения внешнего вида, вызванных многократным зажимом деталей при изготовлении изделий пооперационно.
Обратная связь